
L'industrie mondiale de la construction navale légère se trouve à un tournant décisif, marquée par une transformation profonde des matériaux et des procédés. Si les bateaux traditionnels en fibre de verre restent prédominants, leurs problèmes environnementaux – tels que les émissions de styrène lors de leur production et la non-dégradabilité des fibres de verre – persistent. Les navires en acier, quant à eux, doivent faire face à des coûts annuels élevés de décapage et d'entretien, ainsi qu'à la corrosion marine. Dans ce contexte, le rotomoulage – une technologie de moulage des matières plastiques éprouvée depuis des décennies dans des domaines comme les réservoirs de stockage et les équipements de jeux – s'impose de plus en plus dans la construction navale, donnant naissance à un marché émergent en pleine expansion.
D'après les données de QYResearch, le chiffre d'affaires mondial des bateaux en polyéthylène rotomoulé a atteint 704 millions de dollars en 2025 et devrait atteindre 1,1 milliard de dollars d'ici 2032, soit un taux de croissance annuel composé de 6,5 % entre 2026 et 2032. La production mondiale de ces bateaux s'élevait à environ 100 000 unités en 2025, pour un prix de vente moyen d'environ 7 200 dollars par unité. La demande provient principalement des plaisanciers (pêche, navigation de plaisance, activités nautiques familiales) et du secteur commercial léger (petite aquaculture, transport fluvial, sauvetage en mer). Ces utilisateurs privilégient la résistance aux intempéries, les faibles coûts d'entretien et un prix compétitif.
Cette croissance s'explique par la valeur unique que démontre le moulage rotationnel dans la construction navale : il combine parfaitement les caractéristiques du procédé « moulage monobloc, sans soudure et robuste » avec les avantages de résistance à la corrosion et de recyclabilité du polyéthylène, et redéfinit les normes de fabrication des petits bateaux de moins de 12 mètres.
Avantages asymétriques en matière de performance des matériaux
Le matériau de base des bateaux rotomoulés est le polyéthylène haute densité modifié (PEHD) ou le polyéthylène linéaire basse densité (PEBDL). Dans les applications marines, ce matériau présente des caractéristiques de performance fondamentalement différentes de celles de l'acier et de la fibre de verre.
En termes de robustesse, les études industrielles et les pratiques des entreprises indiquent que le polyéthylène modifié est nettement supérieur aux matériaux traditionnels de construction navale. Un directeur technique d'une société d'équipements d'ingénierie marine a souligné que sa résistance spécifique est comparable à celle de l'acier, mais que sa ténacité est environ 12 fois supérieure ; il résiste à la fissuration sous l'effet d'un impact, contrairement à l'acier qui est sujet à la déformation et à la rupture fragile de la fibre de verre. Plus important encore, le polyéthylène a une densité inférieure à celle de l'eau, ce qui signifie que même si la coque est percée et prend l'eau, le bateau ne coulera pas. Cette caractéristique confère aux bateaux rotomoulés un avantage irremplaçable en matière de sécurité, notamment lors des opérations de sauvetage d'urgence et de lutte contre les inondations.
En termes de durabilité, le polyéthylène est naturellement résistant à l'érosion marine et au vieillissement dû aux UV. Il ne nécessite pas l'entretien annuel antirouille des bateaux en acier, ni l'osmose des bateaux en fibre de verre. La durée de vie des bateaux rotomoulés dépasse généralement 20 ans, soit bien plus que celle des petites embarcations traditionnelles. De plus, les coques rotomoulées réduisent considérablement la fixation d'organismes marins tels que les balanes, diminuant ainsi fortement les coûts de nettoyage et d'entretien ultérieurs.
Avantages structurels au niveau du processus
Le principe de base du rotomoulage est le suivant : de la poudre plastique est introduite dans un moule, qui est ensuite mis en rotation biaxiale tout en étant chauffé ; la poudre fond et adhère uniformément aux parois internes de la cavité du moule ; après refroidissement, on obtient une pièce creuse, sans joint et monobloc. Ce procédé confère à la construction navale trois avantages structurels.
Premièrement, une grande liberté de conception.Les moules de rotomoulage permettent de reproduire avec précision des surfaces courbes complexes et des structures irrégulières. Réservoirs de carburant compacts, compartiments de rangement aux formes originales ou coques renforcées par des nervures : tout peut être réalisé en une seule pièce, sans soudure ni collage ultérieur. Le rotomoulage offre aux fabricants une grande flexibilité pour personnaliser leurs produits en fonction des exigences spécifiques de chaque projet, ouvrant ainsi de nouvelles perspectives aux concepteurs de bateaux.
Deuxièmement, une structure monolithique et sans jointures.La construction navale traditionnelle repose sur le soudage ou le rivetage pour assembler les différentes plaques. Les soudures et les joints constituent des zones à haut risque de corrosion et d'infiltration. Le rotomoulage monobloc élimine ce point faible et améliore considérablement l'étanchéité et la résistance aux chocs de la coque. En production, ce procédé permet d'obtenir une coque sans aucun interstice, garantissant ainsi une grande intégrité structurelle, une excellente étanchéité et une résistance exceptionnelle aux chocs, à l'usure et à la corrosion marine.
Troisièmement, des coûts de fabrication nettement inférieurs.Les données pratiques d'un fabricant de bateaux électriques montrent que, comparé aux bateaux en fibre de verre, le coût de fabrication des coques rotomoulées peut être réduit d'environ 70 %, et les lignes de production peuvent potentiellement passer de quelques centaines à plusieurs milliers d'unités par an. Bien que l'investissement initial dans le moule soit relativement élevé, une fois celui-ci réalisé, le cycle de fabrication d'une coque peut être maîtrisé en quelques heures, avec un rendement élevé.
 | 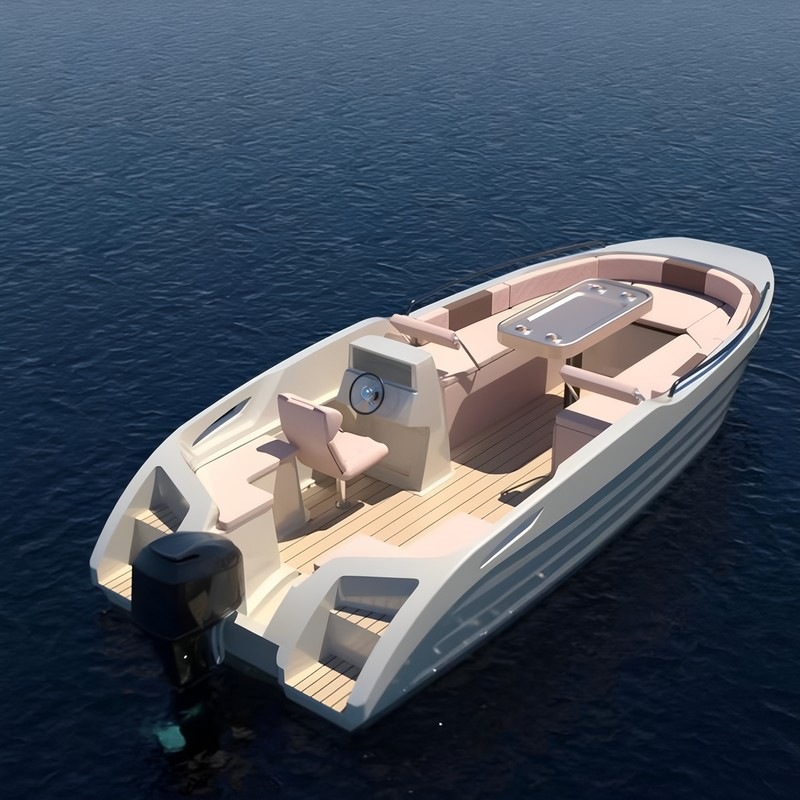 | 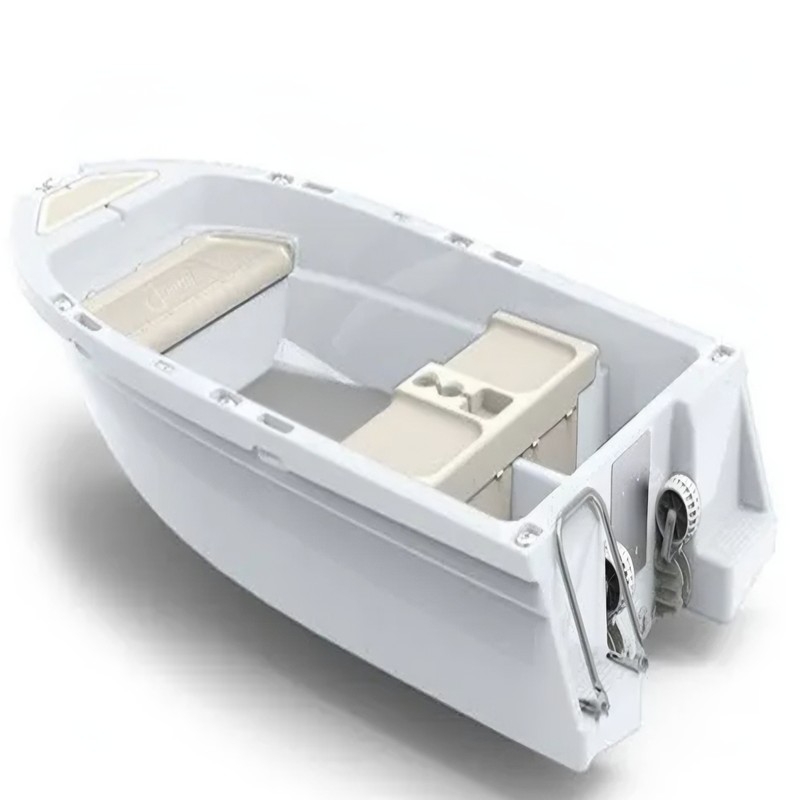 | 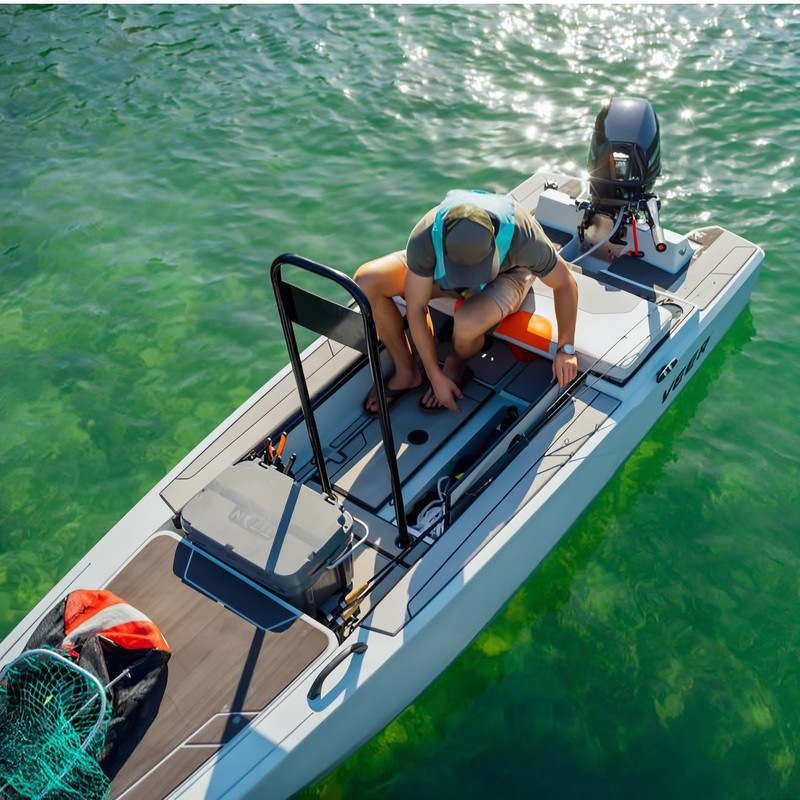 |
Le principal défi technique du rotomoulage en construction navale réside dans la maîtrise précise de l'uniformité de l'épaisseur des parois. Contrairement au moulage par injection, la fusion et l'adhérence de la poudre lors du rotomoulage dépendent de l'équilibre dynamique entre la gravité et la force centrifuge. Des différences de température au sein du moule, une granulométrie non homogène et un temps de chauffe inadéquat peuvent engendrer des variations d'épaisseur ou une porosité interne.
Ces dernières années, l'industrie a réalisé des progrès significatifs en matière de contrôle de l'épaisseur des parois. L'ajout de procédures de préchauffage, l'optimisation des courbes de vitesse de rotation biaxiale et l'adoption de procédés de refroidissement par gradient permettent d'améliorer efficacement l'uniformité de l'épaisseur. En matière de contrôle qualité, les entreprises combinent généralement jauges, comparateurs d'épaisseur et inspection visuelle pour constituer un dossier complet, du chargement des matériaux au démoulage, facilitant ainsi la traçabilité des problèmes et l'optimisation des paramètres. L'augmentation appropriée de l'épaisseur aux endroits critiques de la coque pour améliorer la résistance au frottement contre les récifs, tout en maintenant une épaisseur équilibrée sur les flancs pour un équilibre optimal entre poids et robustesse, devient une pratique courante : la stratégie d'« épaisseur de paroi différenciée par zones ».
Au niveau de la conception structurelle, la technologie de rotomoulage multicouche ouvre de nouvelles perspectives pour l'amélioration des performances de la coque. Grâce à une alimentation en matériau par étapes, il est possible d'obtenir des structures composites composées d'une couche de surface, d'une couche intermédiaire en mousse et d'une couche interne, assurant ainsi un équilibre optimal entre résistance aux intempéries, flottabilité et solidité. Certains bateaux haut de gamme adoptent également des structures à double coque avec des systèmes de connexion brevetés, créant des liaisons structurelles entre les deux coques pour une résistance accrue aux chocs.
La conception des moules est également un élément fondamental de la fabrication de bateaux par rotomoulage. Les surfaces courbes de la coque, les arêtes, les nervures de renfort et les plans de montage doivent tous être réalisés à travers la cavité du moule. Les moules sont généralement fabriqués en alliage d'aluminium ou en tôle d'acier et doivent présenter une bonne conductivité thermique et une rigidité suffisante pour garantir leur stabilité dimensionnelle lors de cycles répétés de chauffage et de refroidissement. Concernant le contrôle des matières premières, la granulométrie, la masse volumique apparente, la fluidité et la constance de l'indice de fluidité d'un lot à l'autre de la poudre de polyéthylène influent sur la dispersion de la poudre et l'adhérence à l'état fondu dans le moule, et par conséquent sur l'uniformité de l'épaisseur des parois et la finition de surface interne.
Une comparaison systématique entre les bateaux en polyéthylène rotomoulé et les matériaux de construction navale traditionnels permet de mieux illustrer les limites quantitatives de leurs avantages techniques.
| Dimension de performance | Bateau en polyéthylène rotomoulé | Bateau en acier | Bateau en fibre de verre |
| Dureté | Nettement supérieur à l'acier (données industrielles : environ 12 fois) | Ligne de base | Sujet à la fracture fragile |
| résistance à la corrosion | Aucune peinture nécessaire, résistant à l'érosion marine | Nécessite un traitement antirouille et un entretien annuels | Sensible à l'osmose |
| Sécurité | Densité inférieure à celle de l'eau, insubmersible même endommagée | Risque de naufrage une fois endommagé | Risque de naufrage une fois endommagé |
| performance environnementale | Zéro émission, recyclable plusieurs fois | Pollution par la peinture, difficile à démanteler | Fibres de verre difficiles à dégrader |
| Durée de vie | Plus de 20 ans | 10 à 15 ans | 10 à 15 ans |
| coût annuel d'entretien | Extrêmement bas | Environ 12 % du coût de construction | Modéré |
Prenons l'exemple d'un bateau de pêche de 12 mètres : le prix de vente d'un bateau rotomoulé est comparable à celui d'un bateau en acier, mais les économies réalisées chaque année sur l'entretien permettent d'amortir le coût d'un bateau neuf en moins de dix ans. Les bateaux rotomoulés offrent également des avantages en matière d'économie d'énergie. À puissance égale, la coque étant plus légère et sa surface plus lisse, la consommation de carburant est légèrement réduite.
L'application du rotomoulage dans la construction navale se développe rapidement, passant de la fabrication de composants à celle de navires complets. Actuellement, ce procédé est largement utilisé pour la fabrication de composants marins essentiels tels que les réservoirs de carburant, d'eau et d'eaux usées. Grâce à la capacité de moulage de formes complexes et à la structure sans joint du rotomoulage, ces composants bénéficient d'un assemblage précis et d'une étanchéité fiable, même dans des espaces restreints. Les réservoirs de carburant et d'eau rotomoulés présentent des structures intégrées sans joint, une résistance à la corrosion chimique et aux chocs mécaniques, une installation facile et une recyclabilité totale.
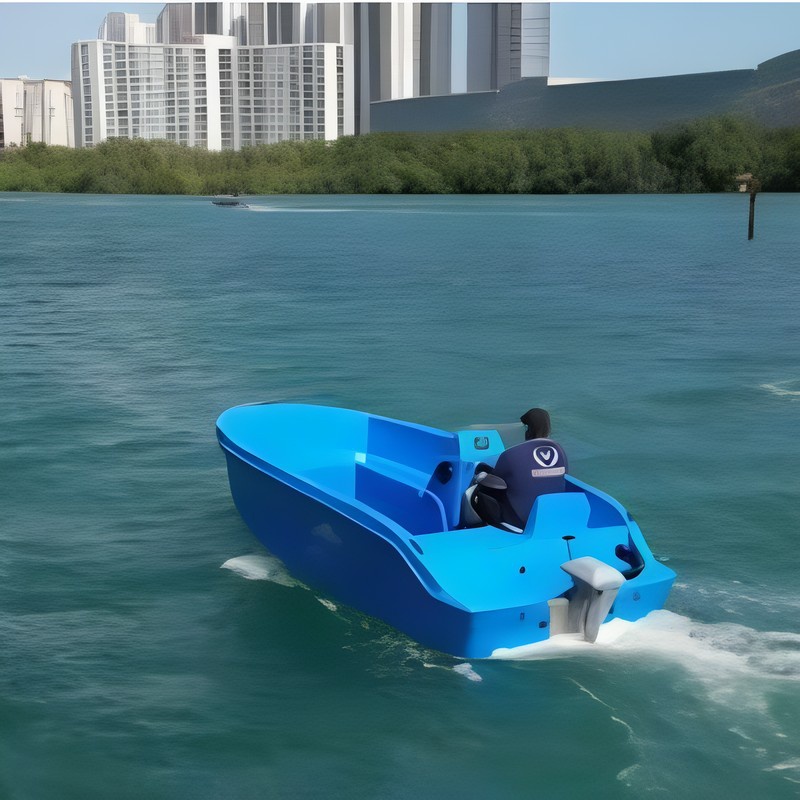
Dans le secteur de la construction navale, les petites embarcations de moins de 12 mètres constituent le principal marché du rotomoulage. La production mondiale de bateaux en polyéthylène rotomoulé était estimée à environ 100 000 unités en 2025, la demande provenant principalement des plaisanciers et du secteur commercial léger. Les applications sont nombreuses : bateaux de pêche, bateaux de croisière, bateaux de loisirs nautiques familiaux, petits bateaux de travail pour l’aquaculture, bateaux de transport fluvial et bateaux de sauvetage. La conception polyvalente des bateaux rotomoulés les rend adaptés comme bateaux d’appoint, bateaux familiaux, bateaux de pêche et constituent un choix judicieux pour les centres de location de bateaux du monde entier.
La Chine a réalisé des progrès significatifs en matière de développement technologique et d'industrialisation dans ce domaine. Les entreprises nationales ont mis au point avec succès des embarcations de sauvetage d'urgence en polyéthylène haute densité, fabriquées selon un procédé de rotomoulage monobloc. La coque est régulière, compacte et totalement exempte de soudures. Cette technologie figure parmi les technologies encouragées.Catalogue pour guider l'ajustement de la structure industriellePlusieurs régions de Chine ont construit des usines intelligentes pour la fabrication de bateaux rotomoulés, et certains projets prévoient des capacités de production atteignant 10 000 unités par an.
L'industrialisation des bateaux rotomoulés en Chine progresse rapidement, passant d'une production de mille unités à une production de dix mille unités. La Chine compte déjà plusieurs entreprises spécialisées dans la recherche, le développement et la fabrication de bateaux en polyéthylène. Certaines d'entre elles ont mis en service des lignes de production de bateaux utilisant de nouveaux matériaux, d'une capacité annuelle de mille unités. Ces entreprises emploient du polyéthylène haute densité en remplacement du bois et de la fibre de verre traditionnels pour la construction de la coque et intègrent pleinement les technologies de propulsion à énergies nouvelles et de conduite intelligente. Grâce au rotomoulage monobloc, la coque est exempte de joints, ce qui lui confère une grande robustesse, une excellente étanchéité et une résistance exceptionnelle aux chocs, à l'usure et à la corrosion marine. Elles ont développé avec succès plusieurs types de bateaux standardisés, adaptés à des usages tels que la pêche, le sauvetage en mer et les loisirs nautiques, et exportent leurs produits à l'étranger.
En matière d'expansion des capacités, une entreprise chinoise a mis en service une ligne de production entièrement automatisée et intelligente de bateaux rotomoulés, utilisant un système de circulation d'air chaud. D'une capacité annuelle de mille unités, cette ligne représente un investissement d'environ 20 millions de yuans. Elle repose sur un procédé de rotomoulage entièrement automatisé et intelligent utilisant un système de circulation d'air chaud, illustrant la tendance industrielle à l'automatisation complète de la fabrication de bateaux rotomoulés, au détriment de la semi-automatisation. Par ailleurs, le projet d'une autre entreprise, portant sur la production de 10 000 bateaux rotomoulés électriques en polyéthylène de 12 mètres et moins par an, a finalisé son dossier. Ce projet prévoit la construction de plusieurs lignes de production de bateaux rotomoulés électriques en composite polyéthylène, pour un investissement total dépassant 500 millions de yuans. Ces avancées marquent le passage de l'industrialisation chinoise des bateaux rotomoulés du stade du millier d'unités à celui du décuple de 10 000 unités.
En matière de normalisation, le système de normes chinois pour les bateaux rotomoulés progresse également en parallèle.Exigences techniques pour les navires de pêche en polyéthylène rotomouléCommandée par le ministère de l'Agriculture et des Affaires rurales, la norme de groupe a passé avec succès l'examen d'experts organisé par le Comité technique national de normalisation des navires de pêche, comblant ainsi une lacune dans les normes techniques nationales relatives aux navires de pêche en polyéthylène rotomoulé.Code de construction pour les bateaux en polyéthylèneDes normes ont également été publiées, précisant l'ensemble des exigences relatives aux conditions de production, à la conception des bateaux, aux moules, aux matériaux, aux procédés de construction et au contrôle de la qualité, applicables aux bateaux en polyéthylène rotomoulé d'une longueur maximale de 6 mètres. Ces normes constituent une base technique pour le développement normalisé de l'industrie.
Du point de vue des systèmes de soutien industriels, le développement des bateaux rotomoulés favorise également la collaboration en amont et en aval dans les domaines suivants : traitement des moules, modification du polyéthylène, adaptation des moteurs hors-bord, remorques et systèmes d’amarrage. La standardisation des composants contribue à simplifier la personnalisation et à faciliter le service après-vente.
La croissance du marché des bateaux rotomoulés n'est pas uniquement due au coût, mais à la superposition de multiples facteurs structurels.
La dynamique politique s'accélère.La ChineCatalogue pour guider l'ajustement de la structure industrielleLa liste des bateaux en polyéthylène rotomoulé est une catégorie encouragée. Les documents de politique tels que14e plan quinquennal pour le développement du transport fluvialet lePlan d’action pour le développement durable de l’industrie de la construction navale (2024-2030)Fournir des orientations claires en matière de développement pour les navires écologiques. La demande de transformation écologique du transport fluvial dans les pays de l'ASEAN et la nécessité de lutter contre la « pollution blanche » des eaux côtières ont également créé un vaste marché de remplacement pour les navires rotomoulés.
La commercialisation s'étend désormais du niveau des composants à celui du bateau complet.Plusieurs constructeurs navals internationaux ont lancé des bateaux électriques rotomoulés et établi des réseaux de distribution en Amérique du Nord. Ces produits sont présentés comme étant insubmersibles, recyclables à de multiples reprises, compatibles avec les motorisations électriques et thermiques, et destinés à des usages tels que la pêche, les loisirs et la location. Les retours des concessionnaires montrent que le rapport coût-performance, la polyvalence et l'absence d'entretien des bateaux rotomoulés séduisent un large public, des plaisanciers débutants aux passionnés de navigation traditionnelle.
Le système de normalisation s'améliore progressivement.Au niveau international, la norme de certification DNV pour les petits navires couvre les exigences de certification des bateaux de pêche en polyéthylène ; le Lloyd turc a élaboré des spécifications d’essai pour les petites embarcations en polyéthylène ; et le Registre coréen a récemment publiéDirectives pour les navires en polyéthylène, applicable à la conception, à la construction, aux émissions d'échappement et aux émissions sonores des bateaux de plaisance et des yachts dont la longueur de coque est comprise entre 2,5 et 24 mètres. En Chine, plusieurs organismes d'inspection des navires de pêche ont publié des exigences techniques locales d'inspection pour les navires en polyéthylène, ainsi que la norme de groupeCode de construction pour les bateaux en polyéthylèneDes normes ont également été publiées. Ces normes fournissent une base technique pour le développement normalisé de l'industrie.
L'application du rotomoulage dans la construction navale repose essentiellement sur une double transformation, impliquant une « logique de sélection des matériaux » et un « paradigme de fabrication ». Lorsque les matériaux en polyéthylène démontrent leurs performances supérieures dans des situations spécifiques grâce à leur robustesse, leur résistance à la corrosion et leur recyclabilité, et lorsque le rotomoulage prouve sa faisabilité technique pour la construction de bateaux de moins de 12 mètres grâce au moulage monobloc, à la liberté de conception et aux avantages économiques, l'accélération de la commercialisation de cette technique s'appuie sur des bases techniques solides. Avec le développement continu de nouvelles technologies de modification des matériaux et l'intégration poussée d'équipements intelligents et de systèmes de contrôle des processus, les bateaux rotomoulés devraient s'étendre des marchés actuels de la plaisance et du transport commercial léger à des secteurs plus vastes du transport maritime écologique, devenant ainsi un acteur clé dans la redéfinition des normes de fabrication des petits bateaux.
Scannez vers WhatsApp :
Maison
Produits
contact