Le choix du procédé de mise en forme des polymères constitue une décision d'ingénierie fondamentale en amont pour les concepteurs et les équipes d'approvisionnement des équipementiers. Un décalage entre le choix du procédé et les exigences fonctionnelles peut engendrer des dépenses d'outillage excessives, des non-conformités dimensionnelles ou une dégradation de la durabilité des pièces en plastique (Kalpakjian & Schmid, 2020). Les trois principaux procédés de fabrication de thermoplastiques — le rotomoulage, le soufflage et le moulage par injection — fonctionnent chacun dans des conditions de pression et de température spécifiques, qui définissent leur géométrie, leurs contraintes matérielles et leur plage de production économique.

Moulage rotationnel (Rotomoulage)
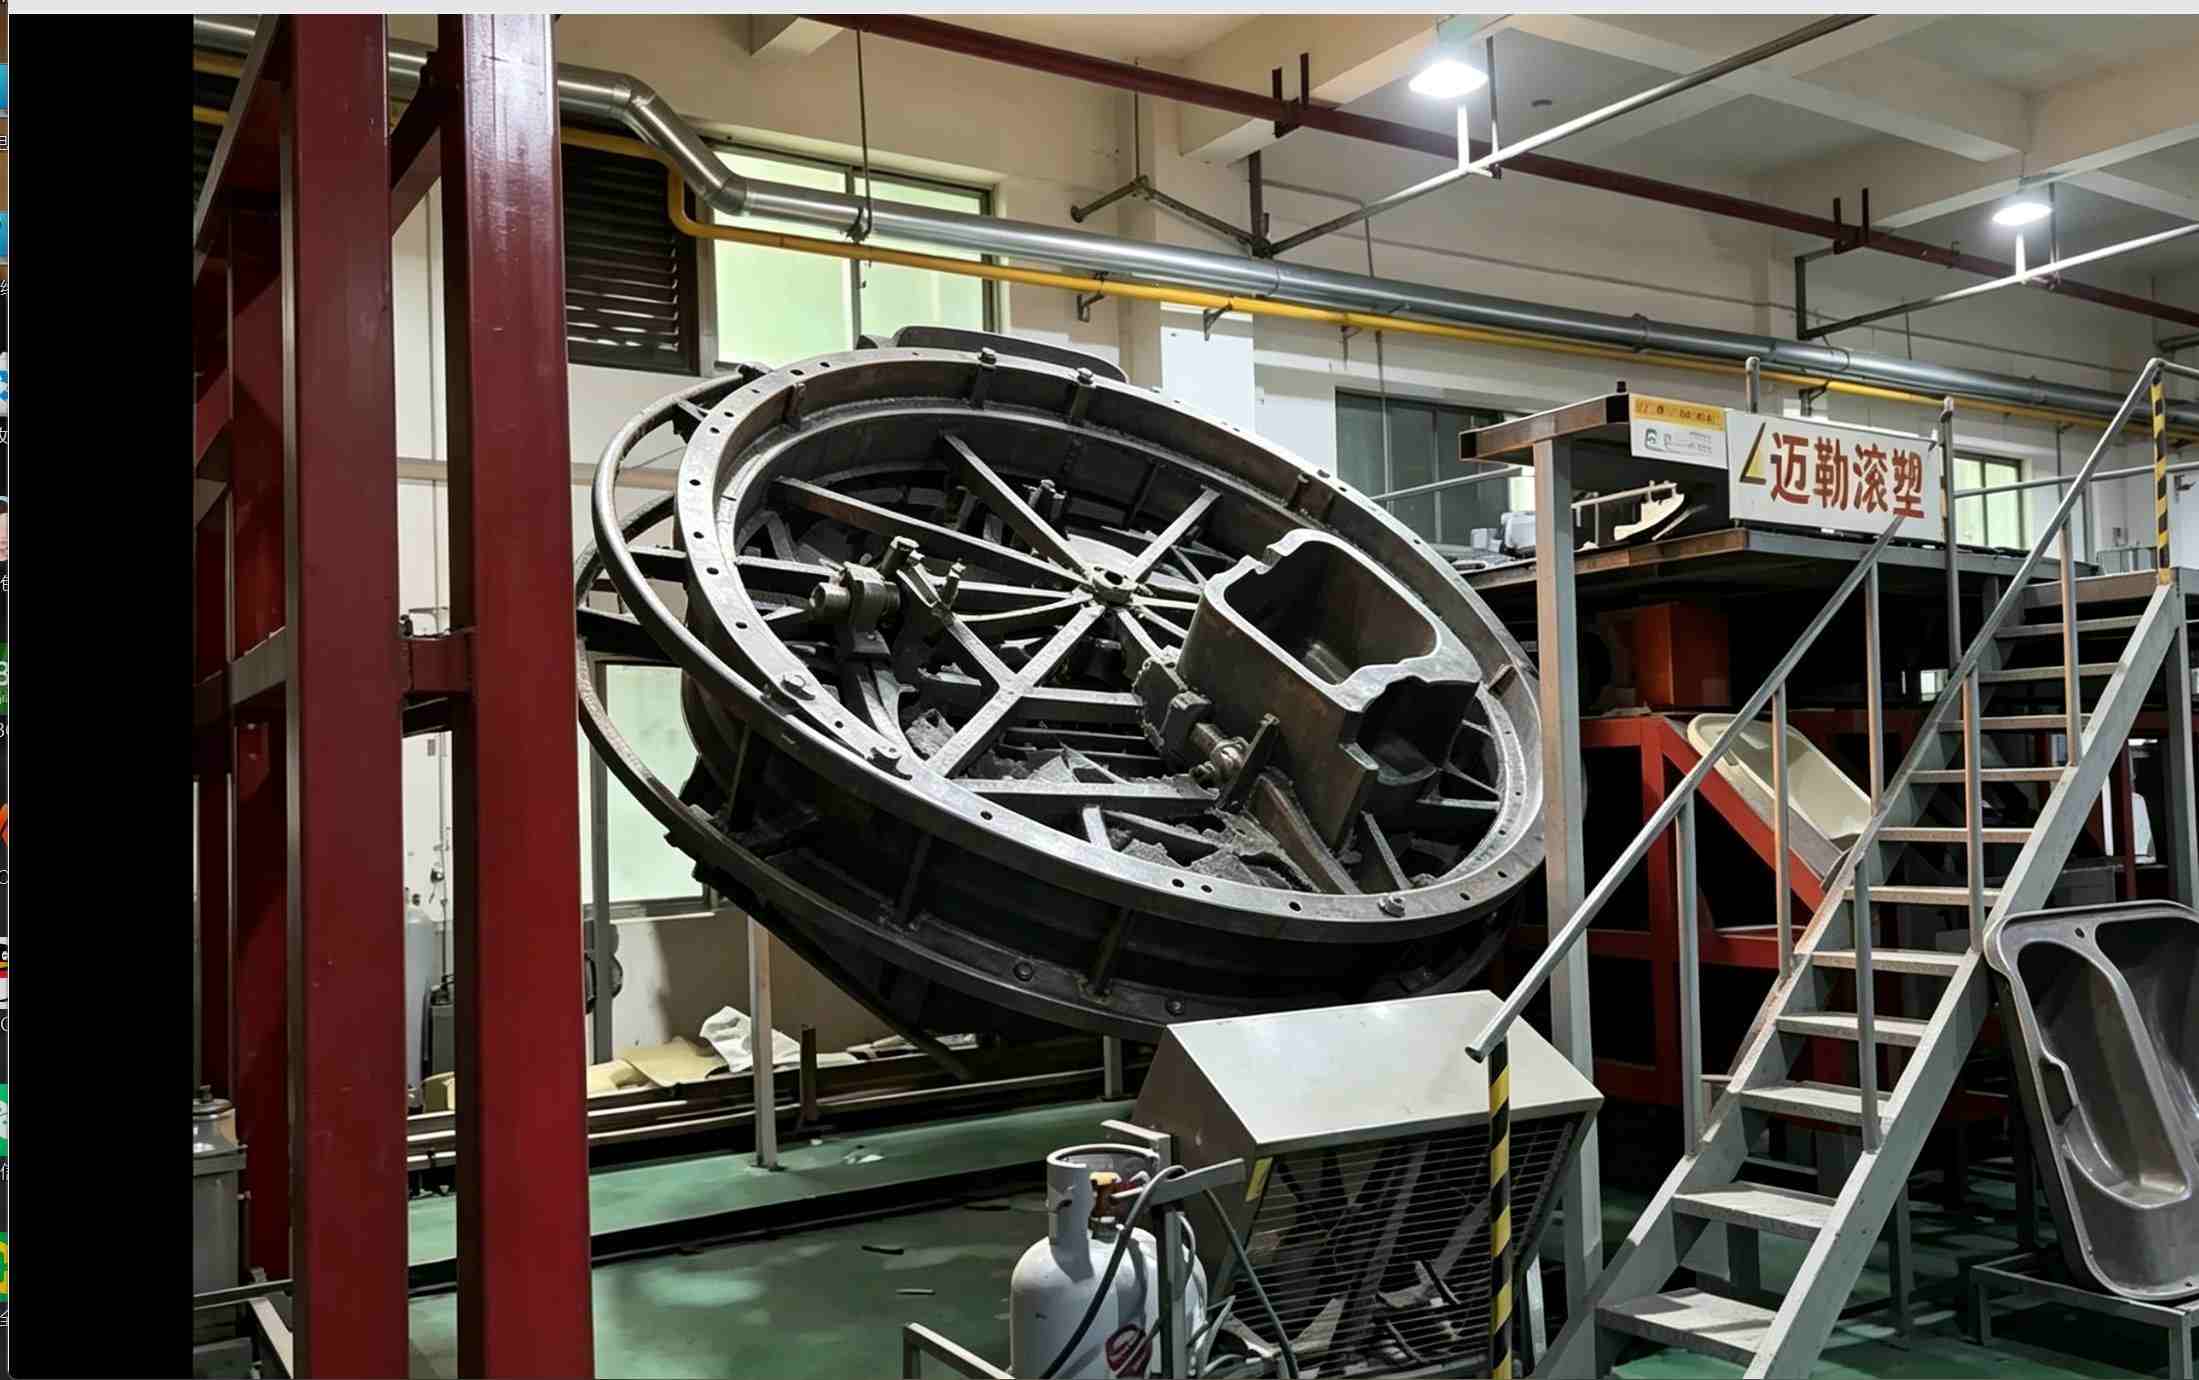
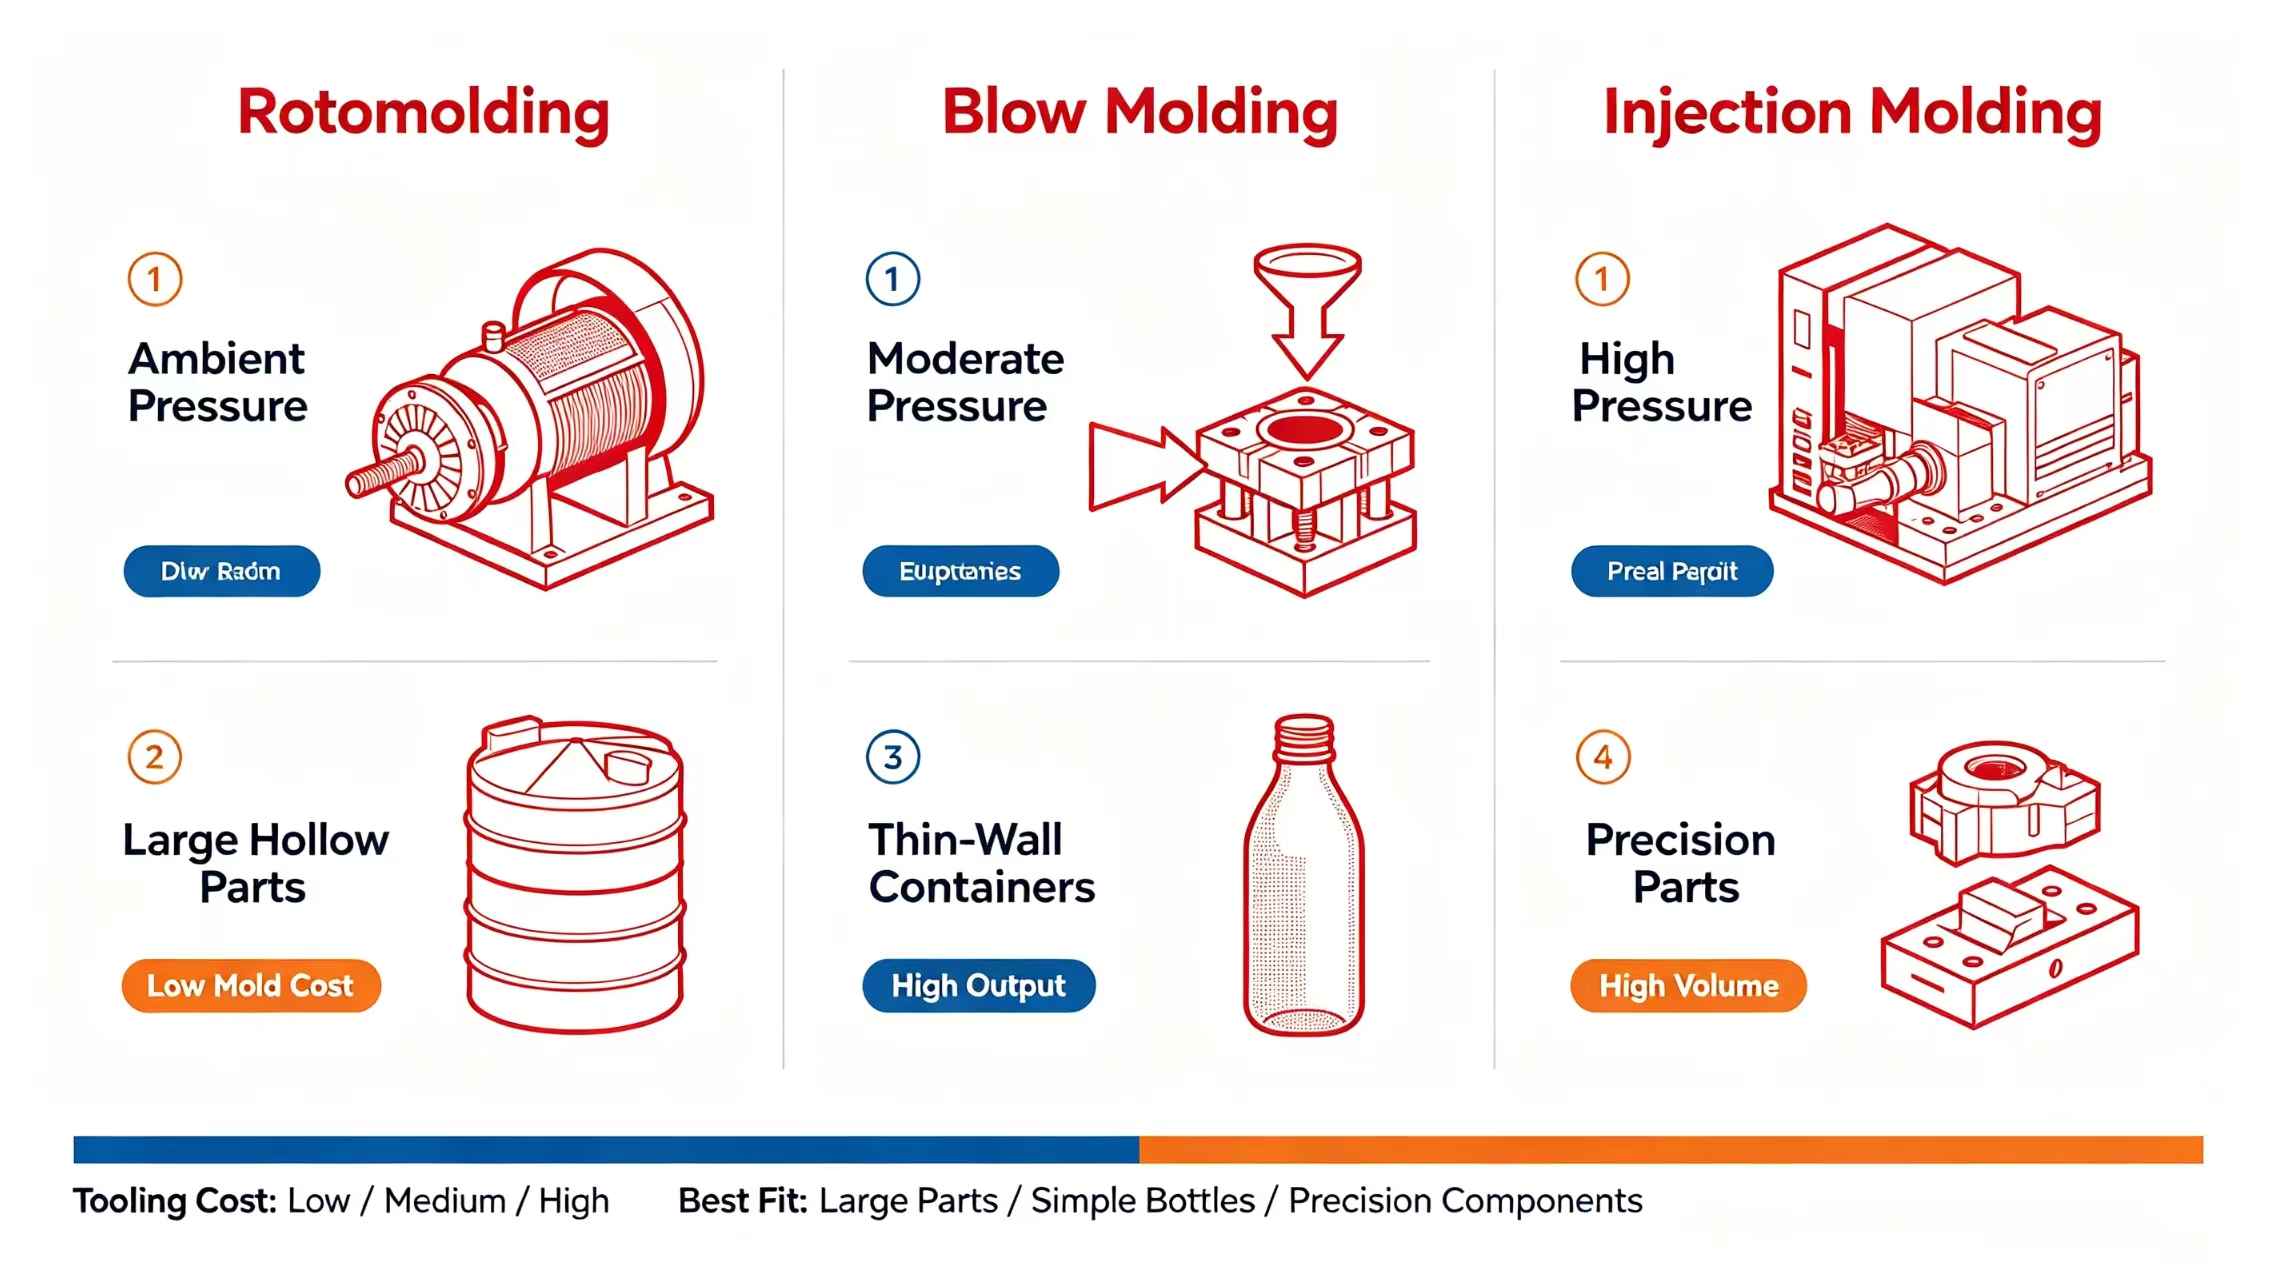
Le rotomoulage est une technique de formage de pièces creuses sans pression. Une poudre de polymère finement broyée est introduite dans un moule fermé ; ce dernier tourne sur lui-même tout en étant chauffé dans un four. La poudre fond progressivement et adhère uniformément à la surface intérieure du moule, avant qu'un refroidissement contrôlé ne solidifie la pièce creuse finie (Crawford & Kearns, 2022). Ses principaux avantages techniques résident dans son procédé de formage à pression ambiante. Ce procédé permet la réalisation de structures creuses de grande taille sans joint, l'intégration d'inserts métalliques moulés et garantit une épaisseur de paroi intrinsèquement constante sans nécessiter une force de serrage importante. Sa principale limitation est la durée des cycles thermiques, ce qui restreint son utilisation aux volumes de production faibles à moyens. Parmi les applications typiques, on peut citer les grands réservoirs de stockage en PEHD, les pontons flottants, les réservoirs de carburant sur mesure et les cuves de confinement surdimensionnées, d'une capacité allant de 50 L à 50 000 L.
moulage par soufflage
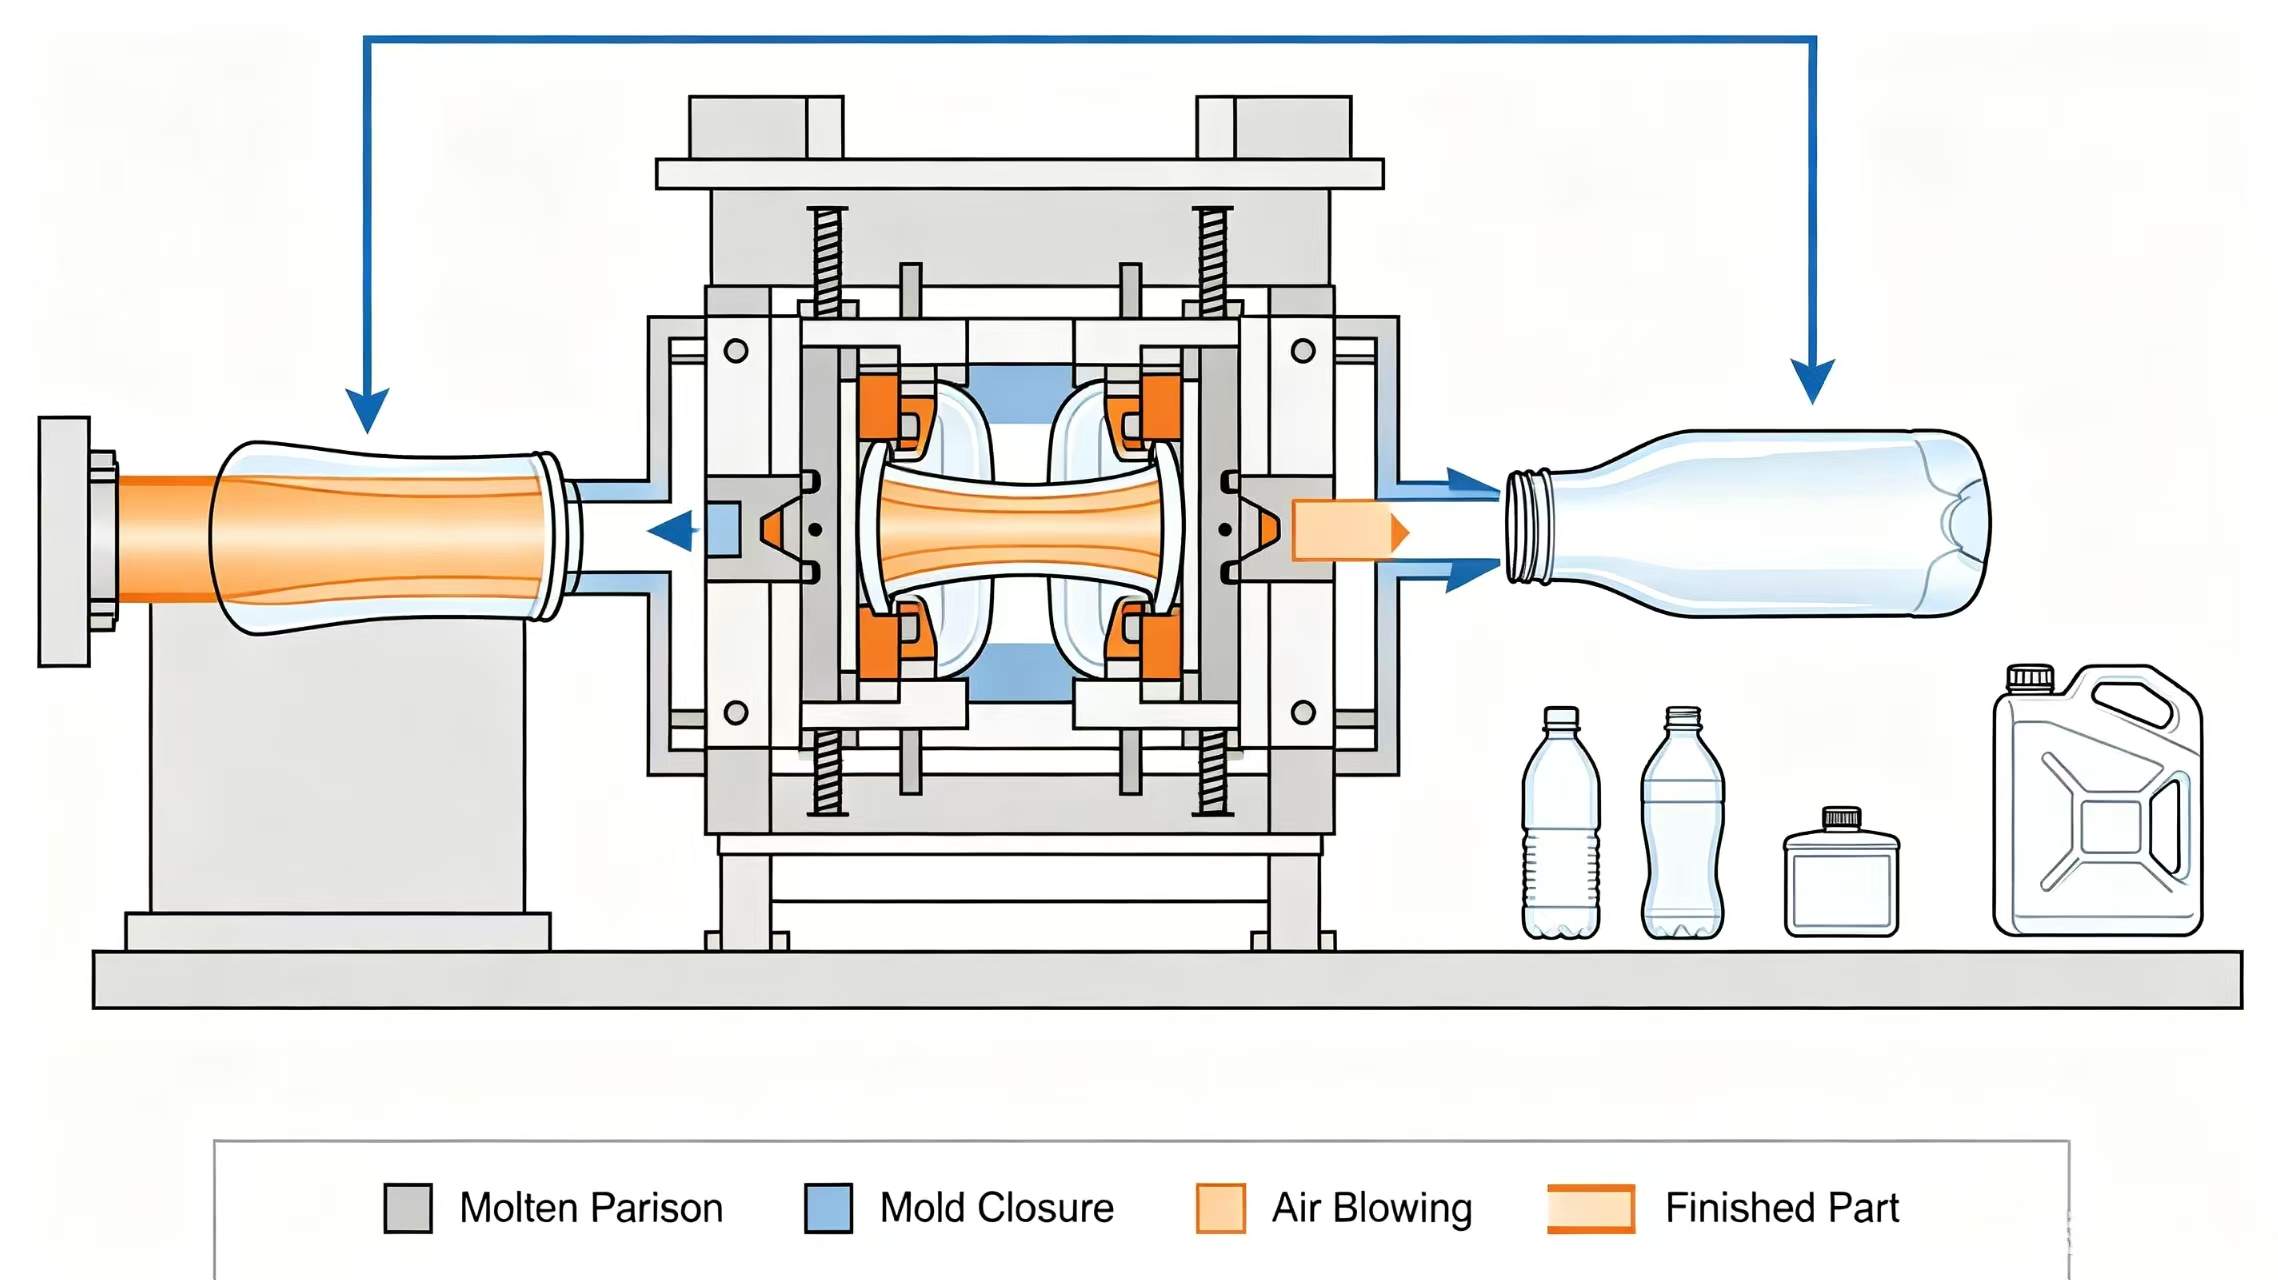
Le moulage par soufflage permet de fabriquer des articles creux en thermoplastique par expansion pneumatique d'une paraison de polymère fondu à l'intérieur d'une cavité de moule adaptée. L'air comprimé gonfle la paraison, contraignant le matériau à épouser les parois internes du moule. Le procédé fonctionne à une pression modérée comprise entre 50 et 140 psi (NPTEL, 2025). Son principal avantage réside dans sa cadence de production élevée, qui permet de réduire le coût unitaire pour la production en série. Cependant, le procédé crée une ligne de pincement permanente au niveau des plans de joint du moule, impose des contraintes géométriques et présente une distribution d'épaisseur moins homogène pour les contours complexes. Les applications courantes concernent les emballages creux à parois minces de petite et moyenne taille : bouteilles, jerricans et récipients pour liquides simples.
Moulage par injection
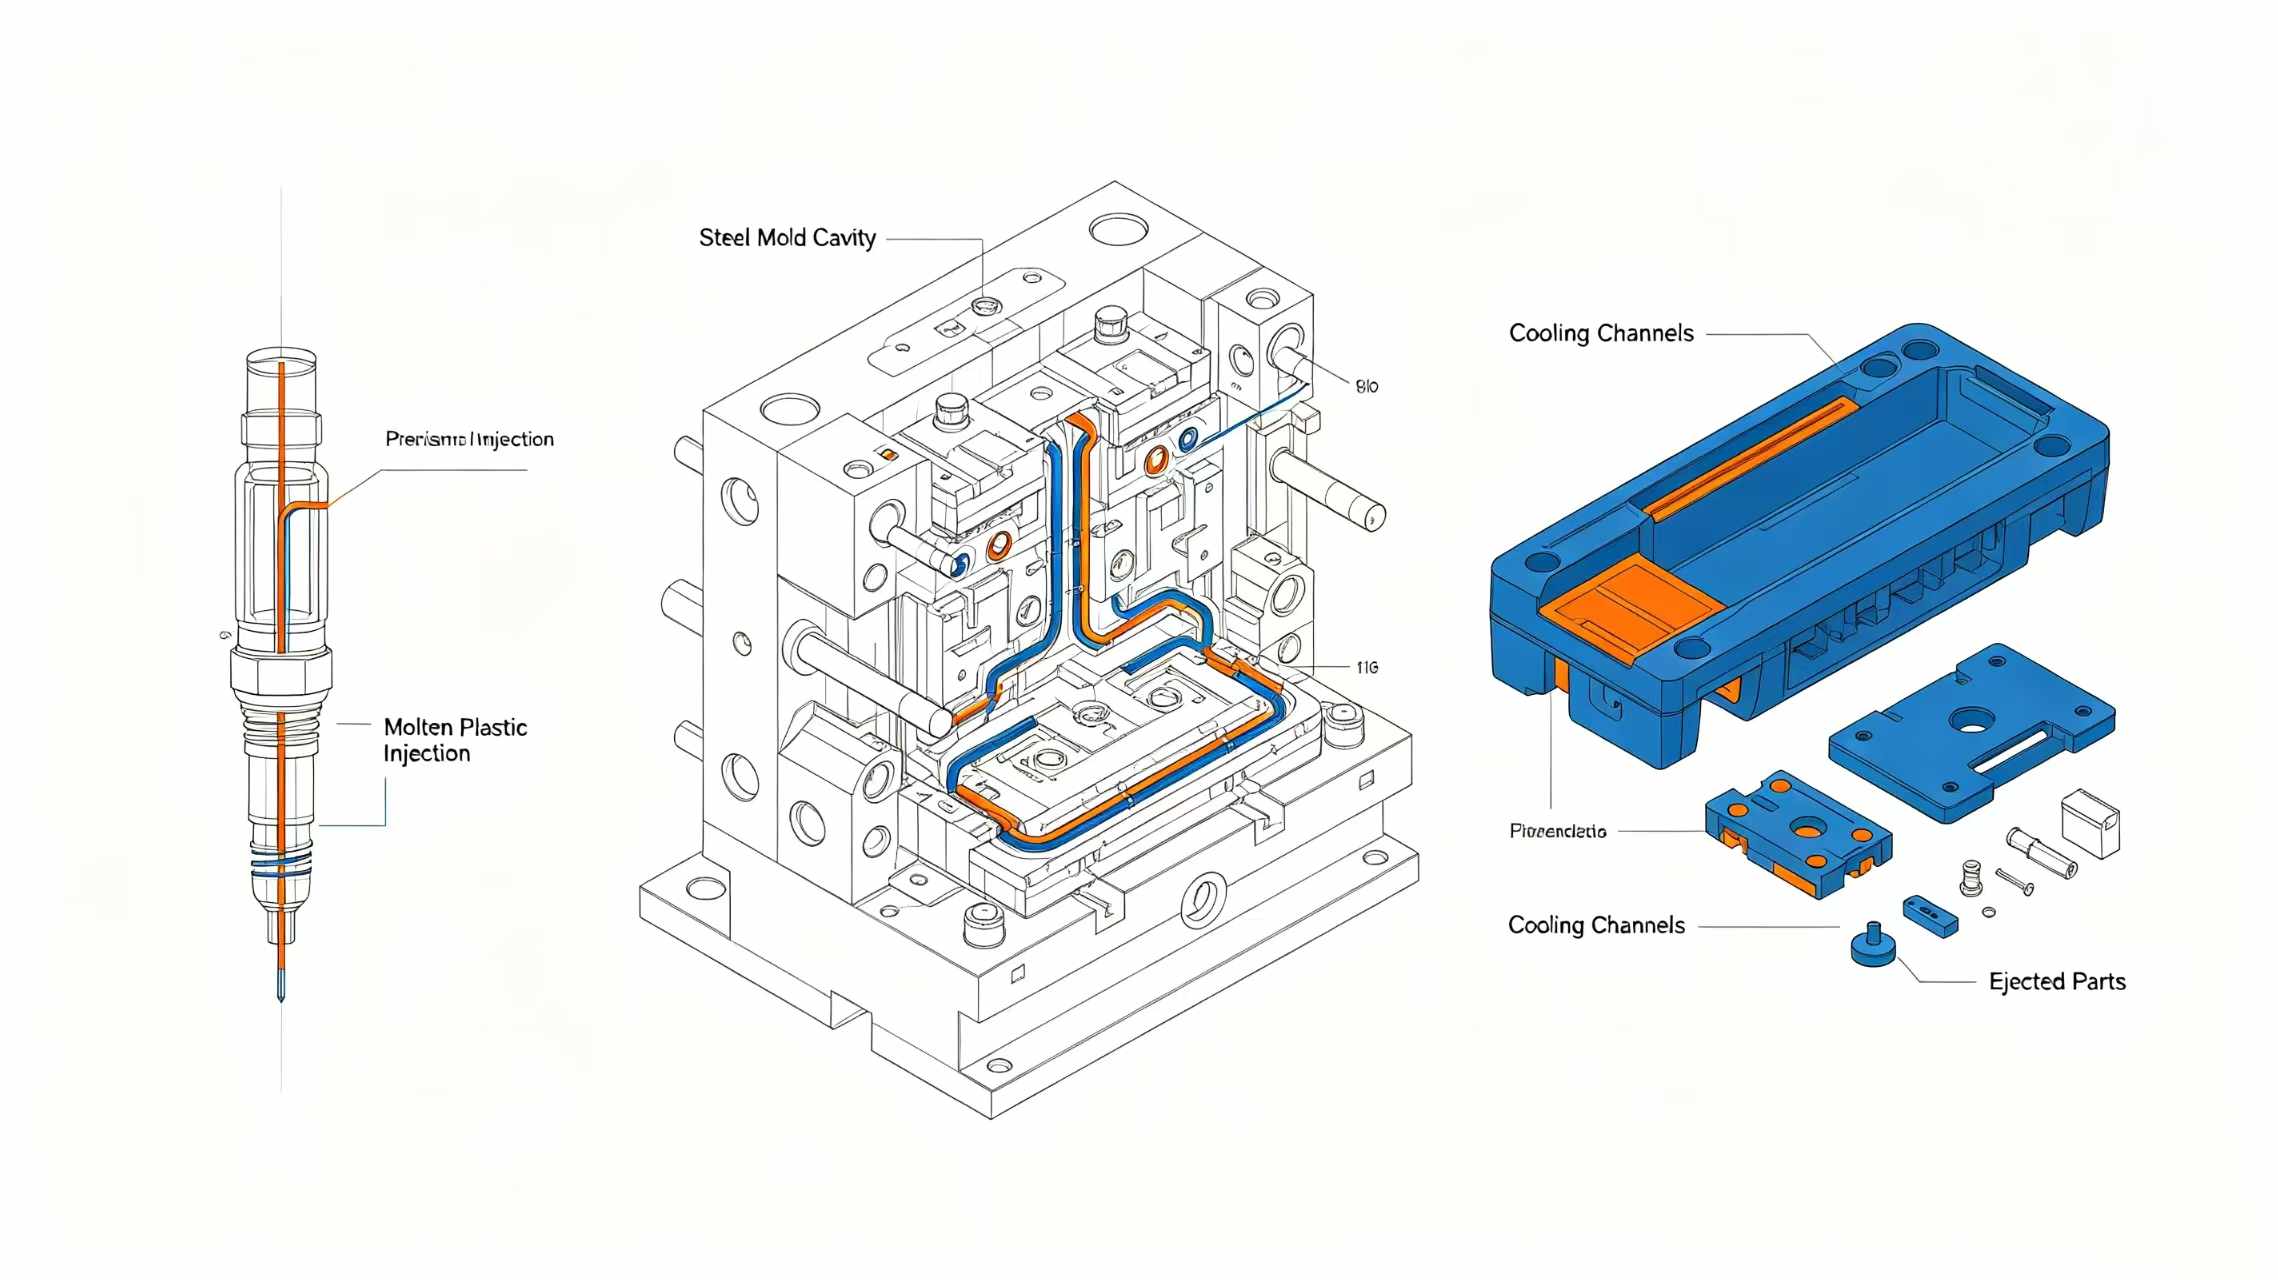
Le moulage par injection consiste à injecter des granulés thermoplastiques fondus sous haute pression hydraulique dans des cavités de moules en acier fermés, usinées avec précision. Après refroidissement et solidification, le moule s'ouvre pour éjecter des pièces pleines ou semi-creuses. Ce procédé haute pression garantit des tolérances dimensionnelles serrées et une excellente reproduction des détails de surface (Kalpakjian & Schmid, 2020). L'outillage haute dureté permet des millions de cycles de production, mais son coût d'investissement est important et les coûts de révision des moules élevés. Ce procédé est optimisé pour les productions en grande série et ne convient pas aux composants creux de très grande taille. Les produits courants sont des composants en plastique plein de précision, des boîtiers structuraux et des raccords d'assemblage de petite taille.
Matrice d'ingénierie comparative
| Paramètre | Moulage rotationnel | moulage par soufflage | Moulage par injection |
| Échelle de pièce maximale | Du grand au très grand | Petit et moyen | Petits composants |
| Pression de service | Pression ambiante / 0 psi | 50–140 psi | Haute pression hydraulique |
| Investissement dans l'outillage | Faible | Moyen | Haut |
| Gamme de lots économiques | Volume faible à moyen | Volume moyen à élevé | Volume élevé |
| uniformité de l'épaisseur de la paroi | Excellent | Modéré | Bien |
| construction sans joint | Entièrement sans couture | Contient une ligne de soudure par pincement | Pas de coquille creuse continue |
| Tolérance dimensionnelle typique | ±2% | ±0,5–1% | ±0,05–0,3% |
Cadre de décision en ingénierie
Devenez partenaire de Mellow Rotomolding
Mellow Rotomolding fabrique des composants sur mesure moulés par rotation, notamment des réservoirs de stockage en plastique, des pontons flottants, des réservoirs de carburant pour équipementiers et des boîtiers structuraux. Notre équipe d'ingénieurs analyse la géométrie des pièces, les spécifications des matériaux, les exigences de charge et le volume de production afin de valider la faisabilité du procédé. Soumettez vos dessins CAO ou vos spécifications techniques pour recevoir une évaluation technique détaillée et un devis.
Références
Scannez vers WhatsApp :
Maison
Produits
contact