Le rotomoulage est apprécié pour la production de grandes pièces creuses, sans soudure et exemptes de contraintes. Cependant, l'un de ses principaux défis techniques demeure la répartition de l'épaisseur des parois. Contrairement au moulage par injection, où la pression remplit une cavité fixe, le rotomoulage construit la paroi couche par couche, la résine en poudre fondant et fusionnant contre la surface chauffée du moule. De ce fait, le procédé est extrêmement sensible aux propriétés de la poudre, à la conception du moule, aux conditions de cuisson, aux vitesses de rotation et au refroidissement. |

Les principes physiques à l'origine de la formation de l'épaisseur des parois
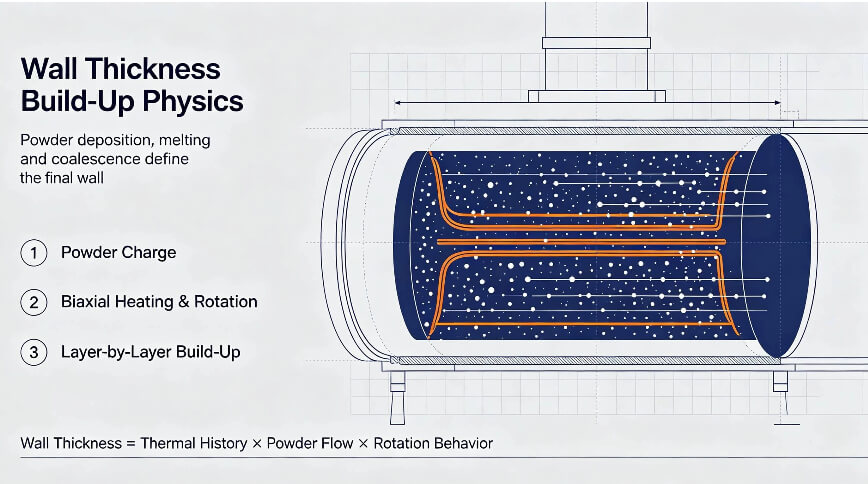
En rotomoulage, une quantité précisément mesurée de poudre polymère est introduite dans un moule. Ce dernier tourne ensuite sur lui-même à l'intérieur d'un four. Sous l'effet de la chaleur, les particules de poudre adhèrent à la surface interne, fondent et fusionnent. Le dépôt de poudre se poursuit jusqu'à épuisement du matériau ou fin du cycle. L'épaisseur de paroi n'est donc pas déterminée par une cavité usinée ; elle résulte d'un processus thermique et cinétique.
 |
Pourquoi est-il difficile d'obtenir des murs uniformes ?
Plusieurs facteurs nuisent à l'uniformité :
Les coûts cachés d'une épaisseur irrégulière
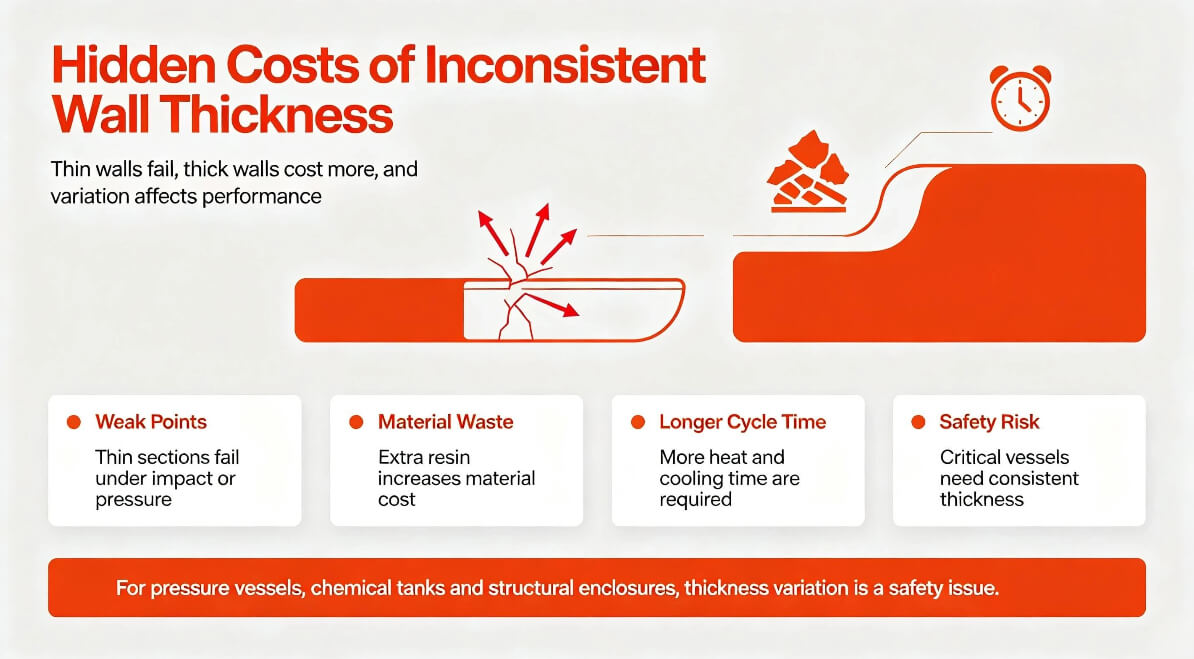
Les sections minces deviennent des points faibles sous l'effet d'un choc ou d'une pression. Les sections épaisses entraînent un gaspillage de matière et allongent le temps de cycle. Des parois irrégulières peuvent également provoquer des déformations, une mauvaise finition de surface et des échecs lors des tests d'étanchéité ou d'éclatement. Pour les récipients sous pression, les réservoirs chimiques et les enceintes structurelles, la variation d'épaisseur n'est pas seulement un problème de qualité, c'est un problème de sécurité.
 |
Qu'est-ce qui change dans l'industrie ?
De nouveaux outils permettent un contrôle de l'épaisseur des parois de plus en plus précis. Les capteurs thermiques et l'enregistrement des données offrent une vision en temps réel de la température interne. Les logiciels de simulation aident à prédire l'écoulement de la poudre et son comportement à la fusion avant la découpe du moule. La technologie des fours électriques assure un contrôle plus précis de la température et une consommation d'énergie réduite. Le dosage automatisé de la poudre diminue les variations humaines. Ensemble, ces progrès transforment le rotomoulage, autrefois un savoir-faire empirique, en un processus piloté par les données.
 |  |  |
 |  |  |
Foire aux questions (FAQ)
Q1 : Quelle est une tolérance réaliste pour l'épaisseur des parois des pièces rotomoulées ?
A : Les pièces rotomoulées classiques présentent généralement une épaisseur de paroi nominale comprise entre ±10 % et ±20 %, mais les variations locales peuvent être plus importantes au niveau des angles et des nervures. Pour les applications critiques, les tolérances doivent être spécifiées en fonction des exigences fonctionnelles et validées par échantillonnage.
Q2 : Comment mesure-t-on l'épaisseur de paroi d'une pièce rotomoulée ?
A: Les méthodes courantes comprennent le contrôle d'épaisseur par ultrasons, l'analyse par sectionnement destructif et les machines à mesurer tridimensionnelles (MMT). Le contrôle par ultrasons est non destructif et convient aux contrôles de production, tandis que l'analyse par sectionnement offre la représentation la plus précise de la distribution.
Q3 : Comment le rapport de rotation affecte-t-il l'épaisseur de la paroi ?
A : Le rapport des vitesses des bras détermine la façon dont la poudre se déplace à l'intérieur du moule. Un rapport inadéquat peut entraîner une accumulation de poudre dans une zone et une raréfaction dans une autre, créant ainsi des zones plus ou moins épaisses. L'optimisation de ce rapport fait partie intégrante du développement du procédé.
Q4 : Quelle épaisseur de paroi est recommandée pour les pièces structurelles rotomoulées ?
A : Pour le polyéthylène, une épaisseur minimale d'environ 3 mm est généralement considérée comme suffisante pour garantir l'intégrité structurelle. La plupart des pièces industrielles ont une épaisseur nominale de 3 à 6 mm. Des parois plus épaisses augmentent la rigidité, mais aussi le temps de cycle et le coût des matériaux.
Scannez vers WhatsApp :
Maison
Produits
contact