Xiamen Mellow Rotomolding, entreprise spécialisée dans la R&D et la fabrication par rotomoulage, est située dans la magnifique ville côtière de Xiamen.
Xiamen Mellow Rotomolding, entreprise spécialisée dans la R&D et la fabrication par rotomoulage, est située dans la magnifique ville côtière de Xiamen.

Le marché mondial des consoles de bateaux était évalué à 6,15 milliards de dollars en 2025 et devrait atteindre 9,31 milliards de dollars d'ici 2032, avec un taux de croissance annuel composé (TCAC) de 6,1 %. Au sein de ce marché, les bateaux pontons représentent 24,7 % (environ 0,77 milliard de dollars) et devraient connaître la croissance la plus rapide jusqu'en 2030, portée par la demande de loisirs axée sur les familles.
Cette croissance redéfinit la manière dont les équipementiers et les constructeurs de bateaux envisagent l'approvisionnement en consoles. Une console de pilotage de ponton n'est pas qu'une simple surface de montage pour les instruments et le volant. C'est un élément structurel qui doit résister à une exposition continue aux UV, aux embruns, aux vibrations des moteurs hors-bord et à l'usure quotidienne d'un cockpit ouvert. Les consoles traditionnelles en fibre de verre, bien que d'esthétiquement familières, sont de plus en plus remplacées par des alternatives en polyéthylène rotomoulé (PE) pour des raisons qui vont au-delà du simple coût.
Ce guide explique en détail ce que sont les consoles de ponton rotomoulées, quels matériaux sont couramment utilisés pour les consoles de bateaux pontons, comment le polyéthylène rotomoulé se compare à la fibre de verre et à l'aluminium, et comment évaluer un fabricant OEM pour votre prochain programme de consoles.
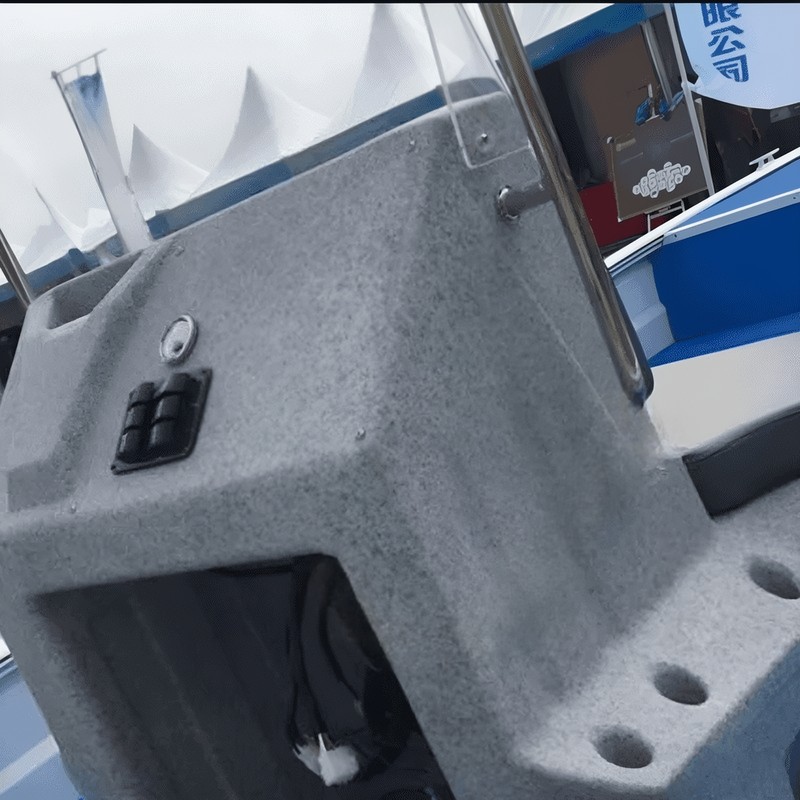
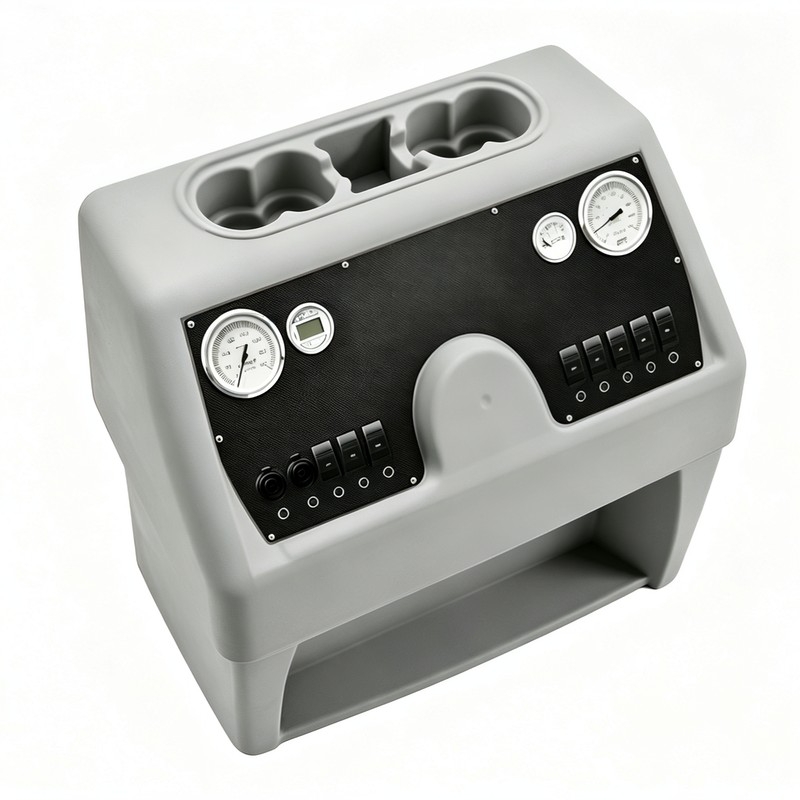
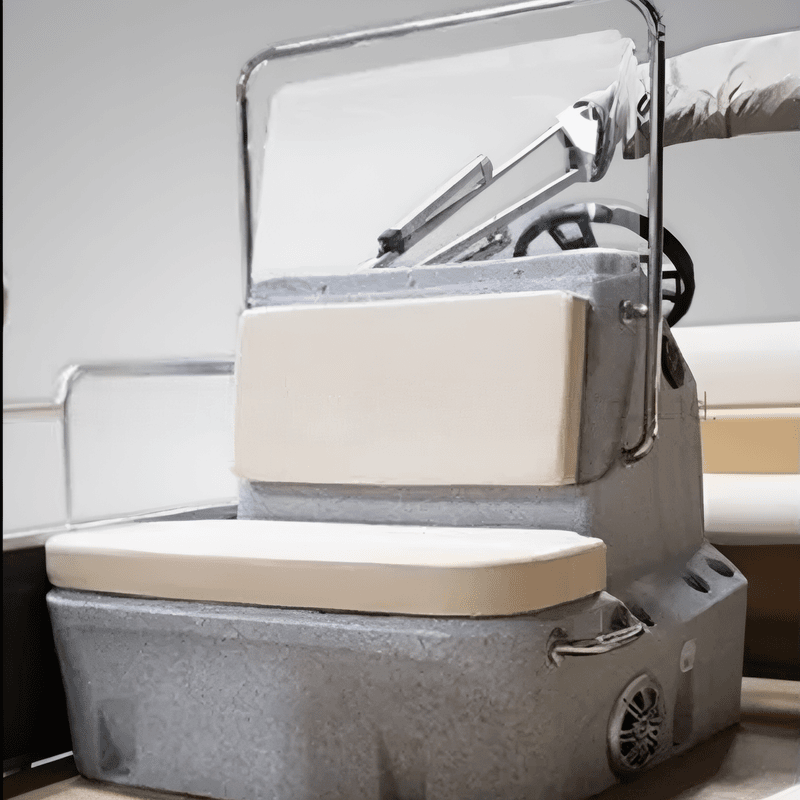
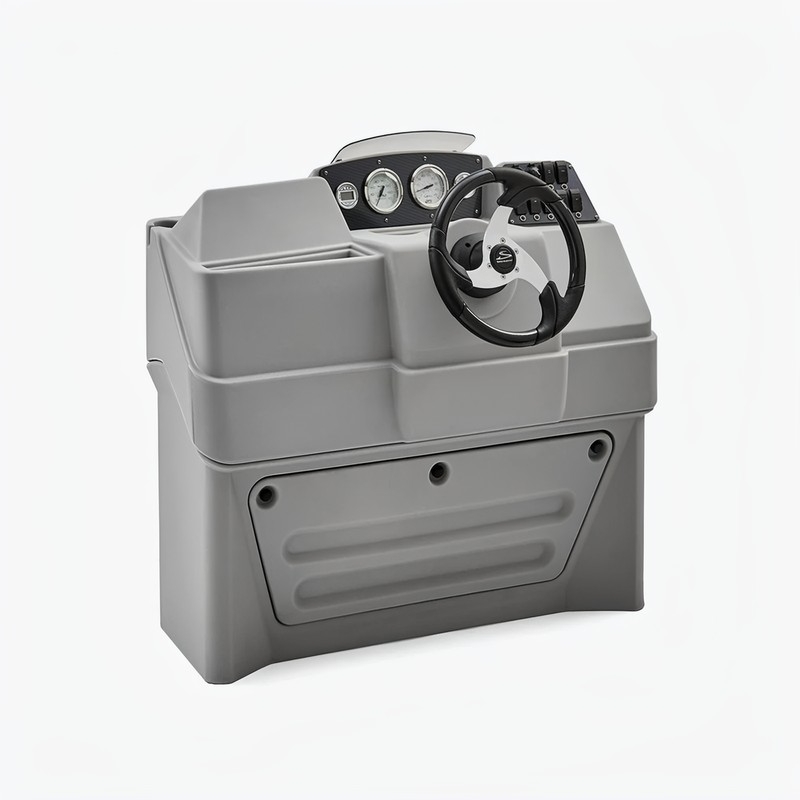
Une console de ponton rotomoulée est un composant structurel creux et sans soudure, fabriqué par rotomoulage – un procédé de rotation à chaud et multi-axes au cours duquel une résine de polyéthylène en poudre fond et recouvre uniformément les parois internes d'un moule en aluminium. Contrairement au moulage par injection ou au soufflage, le rotomoulage fonctionne sans pression externe, ce qui permet d'obtenir des parois sans contrainte et d'épaisseur uniforme, même pour des géométries complexes.
Ce procédé est particulièrement avantageux pour les bateaux pontons. Les consoles de pilotage modernes de ces bateaux sont dotées de tableaux de bord profilés, de compartiments de rangement intégrés, de supports encastrés pour les instruments et les interrupteurs, ainsi que de goulottes de câblage intégrées. Le rotomoulage permet de regrouper tous ces éléments en une seule pièce moulée, éliminant ainsi les étapes d'assemblage secondaires et les risques de fuite.
Les consoles des bateaux pontons ne sont pas fabriquées à partir d'un seul matériau. Chaque constructeur naval opte pour une solution différente en fonction du positionnement du modèle, du coût, des exigences esthétiques et du volume de production.
Fibre de verre (FRP)La fibre de verre est actuellement le matériau le plus courant pour les consoles de bateaux pontons. Offrant une grande liberté de conception et une finition gelcoat brillante, elle est largement utilisée sur les bateaux pontons de moyenne et haute gamme. Cependant, la fibre de verre est fragile et peut présenter des cloques et des fissures en toile d'araignée dans le gelcoat sous l'effet de vibrations prolongées et d'une exposition à l'eau salée. De plus, sa réparation est relativement difficile.
AluminiumIl existe des consoles en aluminium, généralement entièrement soudées. Légères et robustes, elles conviennent aux bateaux pontons nécessitant une réduction de poids ou un style industriel. L'aluminium requiert une protection par revêtement et une attention particulière à la corrosion galvanique entre les composants en acier inoxydable.
plastiques moulés par injectionLes pièces en plastique moulées par injection existent, mais elles sont principalement utilisées pour les petits composants de console tels que les panneaux de porte, les garnitures, les supports de fixation et les boîtiers d'instruments. Le moulage par injection convient aux petites pièces de haute précision produites en grande série, et non aux grandes consoles creuses.
BoisLe bois est principalement utilisé pour la décoration locale ou les tableaux de bord des consoles, comme les panneaux en teck ou en acajou ou les bases de volant. Après traitement de préservation, il offre une certaine résistance aux intempéries, mais il n'est plus un matériau de structure courant pour les consoles des bateaux pontons modernes.
Polyéthylène rotomoulé (PE)Le polyéthylène rotomoulé est un matériau émergent pour les consoles depuis quelques années, particulièrement adapté aux grandes pièces creuses, intégrant de nombreuses fonctionnalités et résistantes aux chocs. Il permet de réaliser une console creuse sans joint et d'y intégrer directement des points de fixation pour instruments, des compartiments de rangement, des goulottes de câblage, etc.
ConclusionLes matériaux structurels les plus courants pour les consoles de bateaux pontons sont la fibre de verre et l'aluminium ; le moulage par injection est utilisé pour les petits accessoires ; le bois est utilisé pour les panneaux décoratifs ; le PE rotomoulé est une solution émergente qui offre un bon équilibre entre résistance aux chocs, résistance à la corrosion et intégration fonctionnelle.
| Fonctionnalité | PE rotomoulé | Fibre de verre (FRP) | Aluminium |
| résistance à la corrosion | 100 % inoxydable ; inerte à l'eau salée | Résistant, mais le gelcoat se dégrade | Nécessite un revêtement ; risque de corrosion galvanique |
| Résistance aux chocs et durabilité | Absorbe les chocs et reprend sa forme initiale ; ne devient pas cassant à basse température ; rarement endommagé | Fragile ; se fissure sous l'effet des vibrations | bosses permanentes |
| Profondeur de couleur | Couleur dans la masse (ne déteint pas vers le blanc) | Surface en gelcoat uniquement | Surface peinte uniquement |
| Coût du moule | Faible à modérée (moule en aluminium) | Faible coût des moules, main-d'œuvre élevée | Modéré à élevé |
| Complexité de la conception | Courbes organiques hautes, contre-dépouilles, inserts moulés | Modéré — limité par le layup | Faibles limitations géométriques |
| Poids | Lumière | Modéré | Modéré à lourd |
| Réparation après dommages | Le PE linéaire peut être soudé à chaud ; le PE réticulé ne l’est pas. | Risque de délamination ; réparation difficile | soudable |
| Volume de production optimal | Petit à moyen-grand volume (OEM) | Volume faible à moyen | Variable |
L'écart de performance est particulièrement flagrant dans trois domaines : la résistance aux chocs, la durabilité et la tenue des couleurs. Bien que les consoles en fibre de verre soient lisses et polies à l'état neuf, elles sont sujettes à la fissuration en toile d'araignée aux points de tension, au cloquage du gelcoat en cas d'exposition prolongée à l'eau salée et sont difficiles à réparer une fois fissurées. Les consoles en polyéthylène, en revanche, absorbent les chocs sans se fissurer, restent robustes même par températures extrêmes et subissent rarement des dommages structurels au quotidien. Le principal avantage du PE rotomoulé n'est pas sa facilité de réparation, mais sa grande résistance. Si un composant en PE linéaire se fissure, il peut être réparé par soudage à air chaud, contrairement au PE réticulé qui n'est pas soudable. De plus, les consoles en PE conservent leur couleur d'origine sur toute l'épaisseur du matériau, sans gelcoat susceptible de s'écailler ou de se décolorer.
L'avantage de la coloration dans la masse est loin d'être négligeable pour les bateaux pontons, souvent exposés à des niveaux élevés d'UV. Les consoles en fibre de verre et en aluminium peint nécessitent un entretien régulier en raison de la dégradation de leur finition. Les consoles en polyéthylène résistant aux UV conservent leur aspect sans aucun entretien.
Cela dit, la fibre de verre conserve un avantage : la finition de surface. Les consoles rotomoulées présentent par défaut un aspect mat légèrement texturé. Pour les fabricants exigeant une finition brillante et haut de gamme, un post-traitement supplémentaire peut s'avérer nécessaire, comme une texturation de surface intégrée au moule ou une peinture secondaire. Il s'agit d'un choix de conception, et non d'une limitation.
Qualité du matériau et stabilisation UV
Tous les polyéthylènes ne se valent pas. Pour les consoles marines, la résine doit contenir suffisamment d'additifs de stabilisation UV afin de prévenir la dégradation, la décoloration et la fatigue structurelle dues à une exposition prolongée au soleil. Les formulations de résine de polyéthylène rotomoulé de qualité marine sont spécialement conçues pour les environnements marins difficiles : elles sont détendues et stabilisées aux UV, et sont imperméables au sel et à l'humidité. Assurez-vous que le fabricant utilise une résine vierge avec un programme d'additifs UV documenté, et non une résine broyée ou recyclée.
Épaisseur des parois et conception structurelle
Intégration moulée - Intégration d'inserts
L'un des principaux avantages du rotomoulage réside dans l'intégration directe des éléments dans la paroi de la console lors du moulage. Inserts filetés en laiton pour la fixation des instruments, brides en aluminium pour les enjoliveurs de volant, trous pré-percés pour les panneaux de commande et ouvertures de ventilation peuvent ainsi être intégrés directement dans la conception du moule, minimisant les étapes d'assemblage secondaires. Ceci réduit les coûts de main-d'œuvre et élimine les risques de fuites liés au perçage après moulage.
Tolérance environnementale et thermique
Les bateaux pontons sont utilisés dans une large plage de températures. Il est essentiel de vérifier que la formulation de polyéthylène choisie conserve sa flexibilité et sa résistance aux chocs par températures négatives et par températures élevées. Le polyéthylène linéaire basse densité (PEBDL) est le matériau de référence pour les composants marins car il conserve une grande résistance aux chocs même par grand froid, évitant ainsi la fissuration à froid en cas d'impact.
L'industrie du rotomoulage offre un large éventail de capacités. Certains fournisseurs se spécialisent dans la production en grande série de pièces standardisées ; d'autres sont équipés pour des programmes de consoles OEM complexes et riches en fonctionnalités. Voici les critères d'évaluation les plus importants :
Ingénierie interne des moules
Traçabilité et certification des matériaux
Capacité d'intégration de fonctionnalités
Flexibilité du volume de production
Transparence des délais
Un programme de console rotomoulée bien structuré suit une séquence claire :
Étape 1 : Revue de conception et analyse DFM.Le fabricant évalue vos fichiers STEP/IGS pour déterminer la faisabilité du moulage rotationnel : répartition de l’épaisseur des parois, angles de dépouille, lignes de joint du moule et placement des caractéristiques.
Étape 2 : Conception et fabrication du moule.Les moules en aluminium sont usinés à partir du modèle 3D approuvé. Les consoles complexes peuvent nécessiter des moules en plusieurs pièces avec des sections amovibles pour les contre-dépouilles.
Étape 3 : Prototype et validation.Des prototypes sont fabriqués, leur épaisseur de paroi est mesurée et leur ajustement et leur finition sont vérifiés. C'est à ce stade que l'on contrôle le positionnement des instruments, l'alignement du volant et le cheminement des câbles.
Étape 4 : Production et contrôle de la qualité.Chaque lot de production fait l'objet d'un contrôle dimensionnel, d'une vérification de l'épaisseur des parois et d'un contrôle visuel. Pour les composants marins, des tests de résistance aux UV et aux chocs doivent être intégrés au protocole qualité.
Étape 5 : Post-traitement et assemblage.Les opérations de découpe, de perçage, d'installation des inserts et de finition de surface sont effectuées selon les besoins.
 |  |  |  |
Oui. Grâce à une construction à double paroi adéquate et à des renforts localisés aux points de fixation, les consoles rotomoulées offrent une rigidité structurelle optimale. L'essentiel est de concevoir le moule avec des nervures de renfort intégrées et des bossages de fixation moulés, plutôt que de se fier uniquement à l'épaisseur de la paroi.
Les consoles rotomoulées présentent par défaut une finition mate légèrement texturée. Grâce à la texturation intégrée et au traitement de surface, cette finition peut être affinée pour répondre à des exigences esthétiques spécifiques. L'avantage réside dans le fait que la couleur est imprégnée dans toute l'épaisseur du matériau ; ainsi, les rayures et l'usure ne révèlent pas une couleur sous-jacente différente.
La fabrication d'un moule en aluminium sur mesure prend généralement entre 30 et 45 jours. Des prototypes peuvent être produits et livrés pour approbation dans un délai de 7 à 10 jours après la finalisation du moule. Le délai de production dépend du volume de la commande et est établi pour chaque projet.
Oui. La personnalisation des couleurs est possible pour tous les programmes de consoles rotomoulées. Un pigment résistant aux UV est incorporé à la résine, garantissant une couleur uniforme sur toute la pièce et une résistance durable à la décoloration.
Scannez vers WhatsApp :
Maison
Produits
contact